小Rの異形穴加工|シャープな内角をワイヤーカットで|阪神精工

「異形穴の内角を、できるだけ小さなRで加工したい」
「切削加工では角に丸みが残り、相手部品と干渉してしまう」
「段付きの穴や複雑な抜き形状を、図面に合わせて製作したい」
このような加工では、ワイヤーカット放電加工が選択肢になります。
阪神精工では、異形穴、角穴、キー溝、細溝など、シャープな内角が必要な形状について、図面をもとに加工方法を検討します。
ただし、ワイヤーカットでも完全なピン角になるわけではありません。使用するワイヤー径や放電ギャップ、加工条件などに応じたRが残るため、必要な内角Rと製品全体の条件を確認して加工可否をご案内します。
異形穴の小R加工で、このようなお困りごとはありませんか?
- 角穴の隅Rが大きく、相手部品が入らない
- 複雑な異形穴に、小さな内角Rが必要
- 切削工具の径に制約され、希望する形状にできない
- 幅の狭い部分と段付き形状が連続している
- 焼入れ後の部品に、シャープな異形穴を加工したい
- 図面のR指定に対応できるか、加工先へ確認したい
異形穴では、穴の幅や位置だけでなく、内角の丸みが組付けや機能に関わる場合があります。
そのため、「見た目を角らしく仕上げたい」のか、「相手部品との干渉を避けるため、指定以下のRが必要なのか」を整理することが大切です。
切削では難しい内角に、ワイヤーカットを検討
回転工具による加工では、内角に丸みが残る
エンドミルなどの回転工具で穴やポケットの内側を加工すると、工具径に応じた丸みが内角に残ります。
より小さな工具を使う方法もありますが、穴の深さや工具の突き出し量、材質などによっては、加工が難しくなる場合があります。
特に、深い異形穴や幅の狭い形状では、内角Rだけでなく、工具が届くか、干渉しないかも検討する必要があります。
ワイヤーカットで異形輪郭に沿って加工
ワイヤーカットは、細いワイヤーを電極として、放電によって材料を切り抜く加工方法です。阪神精工では、異形穴・キー溝・スリットなどの加工に対応しています。
例えば、次のような形状をご相談いただけます。
- 小Rの内角を必要とする角穴
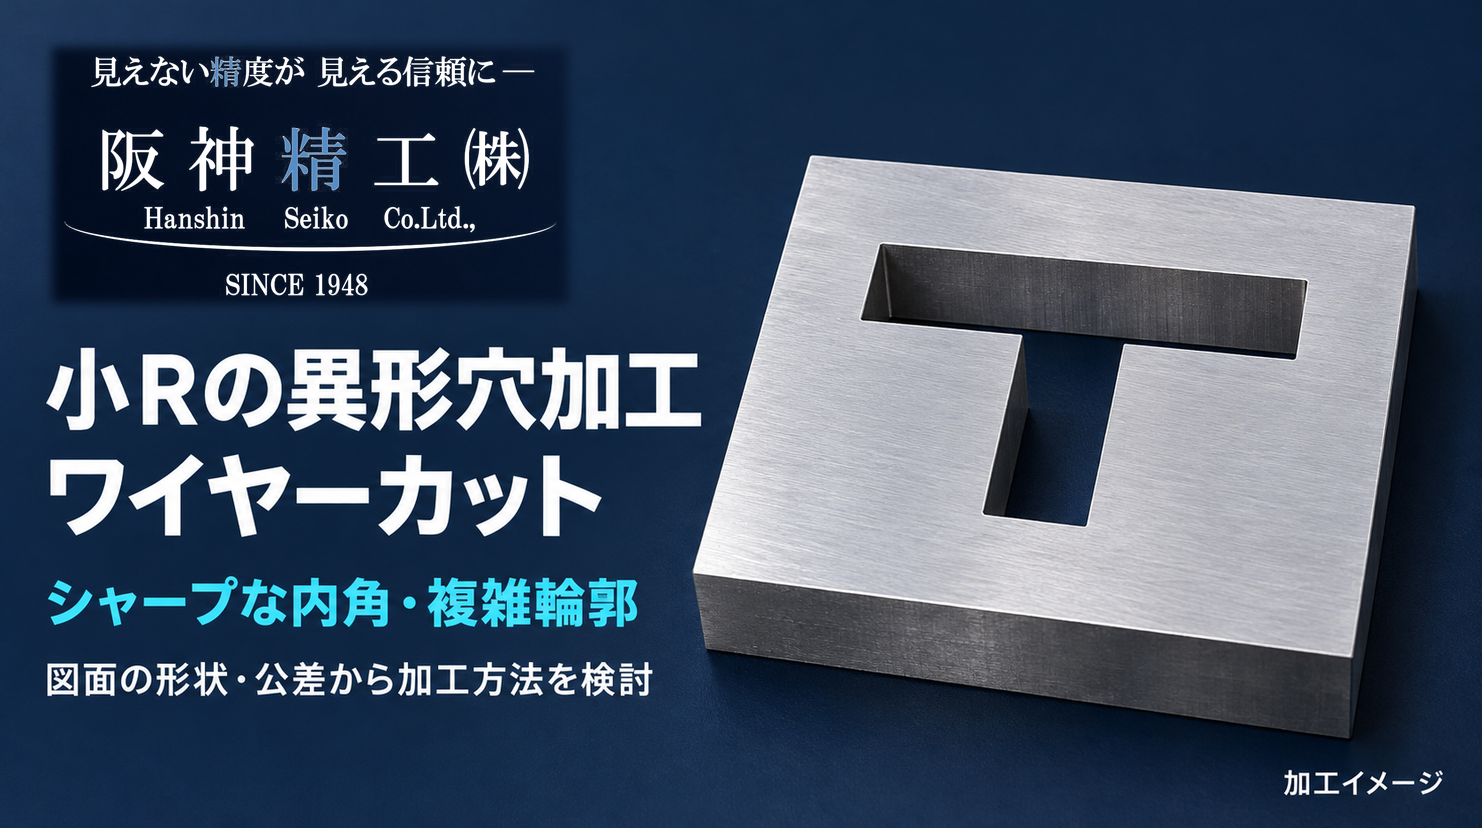
- T字形・段付き形状などの異形貫通穴
- 内径からつながるキー溝
- 細幅部分を含む抜き形状
- 複数のコーナーが連続する特殊輪郭
対応できる形状や最小Rは、ワイヤー径・加工条件・板厚などによって異なります。精密金属加工・放電加工の専門企業|阪神精工株式会社
ワイヤーカットでも、完全なピン角にはならない理由
ワイヤー自体には太さがあり、さらにワイヤーと材料の間には放電のための隙間があります。そのため、内角を数学的なRゼロにすることはできません。
小Rを検討する際は、主に次の条件を確認します。
| 確認する条件 | 検討する内容 |
|---|---|
| 使用ワイヤー径 | 必要な内角Rに対して、適した径を選べるか |
| 材質・板厚 | その条件で安定して加工できるか |
| 穴の輪郭 | 狭い部分や連続するコーナーがあるか |
| 寸法・形状公差 | 穴幅、輪郭、位置などの要求を満たせるか |
| 面粗さ | 仕上げ条件や後工程の検討が必要か |
メーカーも、小さなコーナーやコーナーが連続する複雑形状では、加工条件の調整が難しくなることを説明しています。
「小Rであれば何でもよい」という条件と、「指定したR以下に収める必要がある」という条件では、確認すべき内容が変わります。必要なRが決まっている場合は、図面に明記してご相談ください。
貫通穴か、底付きの穴かで加工方法が変わります
ワイヤーカットを検討する際は、ワイヤーを上下に通せる形状であることが重要です。
内部の異形穴を切り抜く場合には、ワイヤーを通すためのスタート穴や、加工時の通り道を確認します。
一方、底を残す止まり穴や凹形状については、形彫り放電加工など、別の方法を検討します。阪神精工でも、貫通形状と底付き形状を区別して加工方法をご案内しています。
お問い合わせ時には、平面図だけでなく、断面図や加工深さが分かる資料もお送りいただくと、検討を進めやすくなります。
小R加工の相談では「どこが重要か」をお知らせください
異形穴のすべての角に、同じ小ささのRが必要とは限りません。
例えば、次のように重要箇所を示していただくと、検討のポイントが明確になります。
- 相手部品が当たる、特定の内角だけ小Rが必要
- 穴幅と位置は厳守だが、一部のRは相談できる
- 輪郭全体の精度を優先したい
- 組付け時の干渉を避けることが目的
- 機能に影響しない部分は、形状変更も検討できる
**「角を小さくしたい理由」と「必ず守りたい条件」**を共有いただくことで、加工方法や確認事項を整理しやすくなります。
相手部品の図面や組付け状態が分かる資料がある場合は、あわせてお知らせください。
お見積り・加工可否の確認に必要な情報
| 項目 | お知らせいただきたい内容 |
|---|---|
| 図面・CADデータ | 異形穴の輪郭、寸法、断面形状 |
| 材質 | 材質記号、熱処理の有無、硬度 |
| ワーク寸法 | 外形寸法、板厚、加工前の状態 |
| 内角R | 指定値、上限値、特に重要な箇所 |
| 要求精度 | 穴寸法、位置、輪郭などの公差 |
| 加工面 | 面粗さ、後工程の有無 |
| 穴の構造 | 貫通・底付き、スタート穴の有無 |
| 数量・納期 | 必要数量と希望時期 |
Rの指定がまだ決まっていない場合は、使用目的や相手部品との関係をお知らせください。必要な条件を確認しながら、加工可否を検討します。
小Rの異形穴・シャープコーナー加工は阪神精工へ
異形穴の内角を小さくしたい場合や、切削では難しい複雑輪郭を加工したい場合は、阪神精工へご相談ください。
ワイヤーカット放電加工を活用し、穴の形状、材質、板厚、内角R、要求精度を確認して加工方法を検討します。
「この内角Rで加工できるか」「この異形穴を切り抜けるか」など、まずは図面・CADデータをお送りください。
完全なピン角を前提とせず、実際の加工条件と製品に必要な機能を照らし合わせて、対応可否とお見積りをご案内します。
小Rの異形穴・シャープコーナーの加工相談・お見積りはこちら