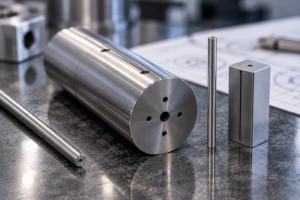
金型入れ子の精密加工|ワイヤーカット・形彫り放電による複雑形状加工

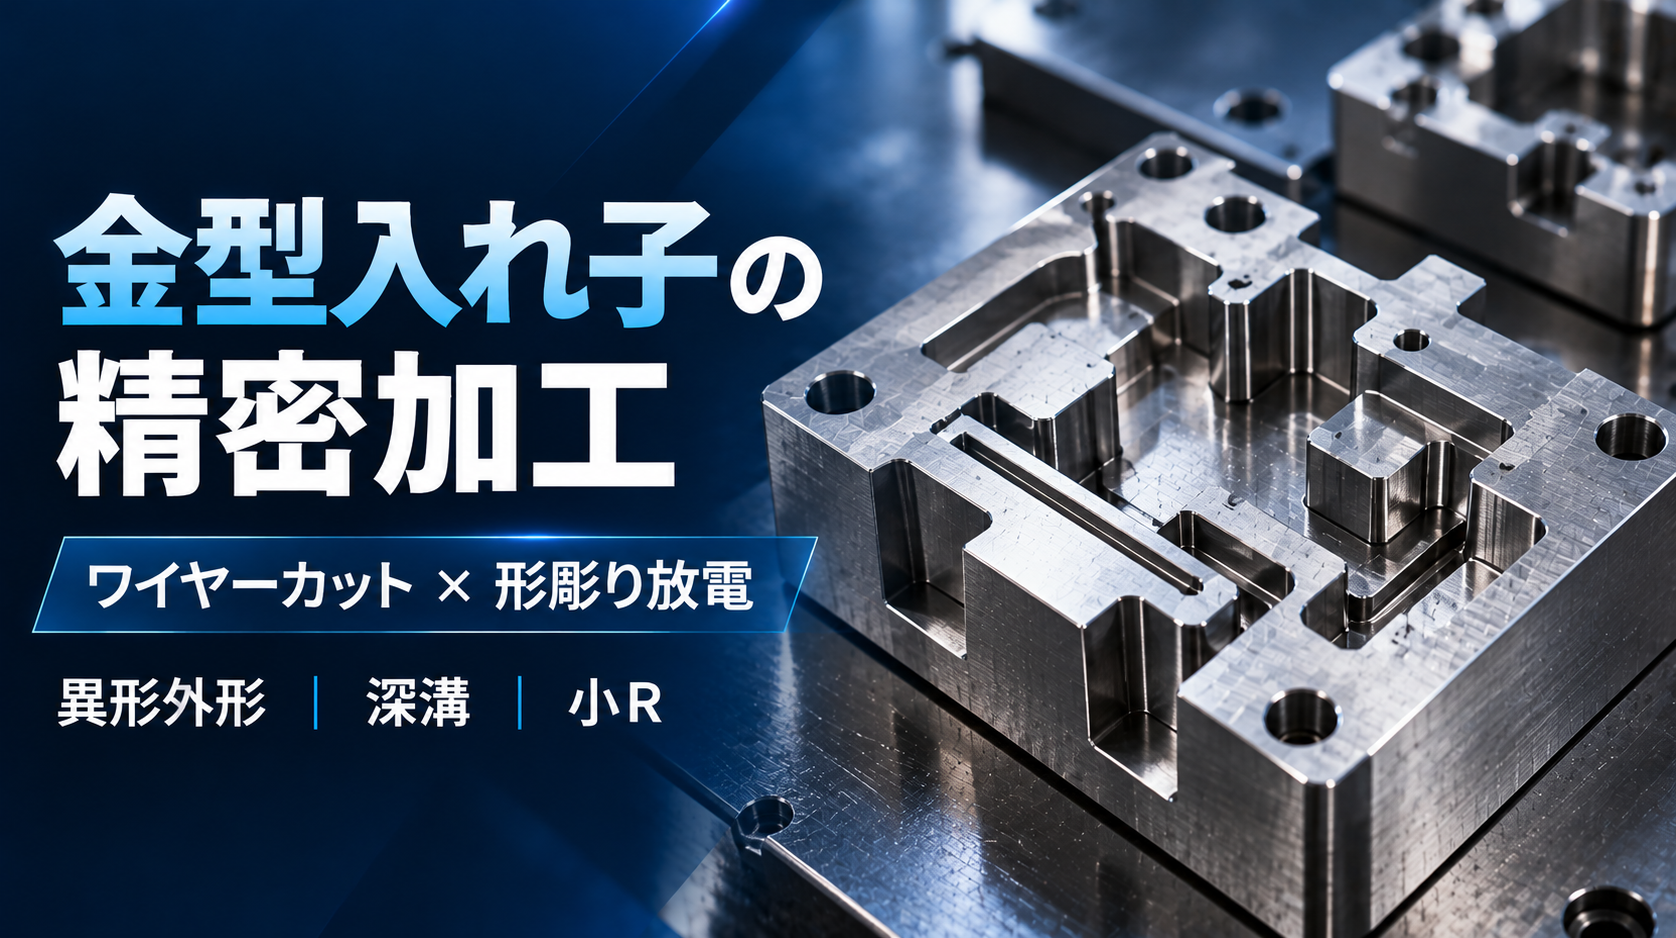
プレス金型や成形金型に使用する「入れ子(インサート)」の加工で、次のような課題はありませんか?
- 複雑な外形や小さなコーナーRを加工したい
- 深い溝や底付きの異形形状がある
- 焼入れ後の金型部品に精密加工をしたい
- 外形と成形部分の位置精度が重要
- 摩耗・破損した交換用入れ子を1個だけ製作したい
金型入れ子は、金型本体に組み込まれる独立した部品です。
金型に組み込むための外形精度と、製品形状を作る成形部分の精度。その両方が求められることが、入れ子加工の特徴です。
兵庫県神戸市の阪神精工株式会社では、ワイヤーカット放電加工・形彫り放電加工・マシニング加工・平面研削加工などを組み合わせ、図面に合わせた金型入れ子の加工方法を検討しています。
金型入れ子(インサート)とは?
金型入れ子とは、金型全体を一体構造にするのではなく、特定部分を独立した部品として製作し、金型本体へ組み込む構造の部品です。
入れ子構造を採用することで、次のようなメリットが得られる場合があります。
- 複雑な形状を部品単位で加工できる
- 摩耗や破損した部分だけを交換できる
- 製品仕様の変更時に一部分だけ変更できる
- 異なる加工方法を部品ごとに適用できる
- 金型の保守・メンテナンスをしやすくできる
ただし、入れ子を分割すれば必ず製作コストが下がるわけではありません。
金型本体とのはめ合いや位置決め、部品の固定方法なども含めた設計が必要です。
金型入れ子は「外形」と「成形部分」で加工方法が異なる
金型入れ子には、大きく分けて二つの加工要素があります。
1. 金型本体へ組み込む外形・取付部分
入れ子の外側には、金型本体に組み込むための外形、基準面、段差、位置決め部分、取付穴などがあります。
これらは金型本体との寸法関係が重要になります。
外形に複雑な輪郭や小さな内コーナーがある場合は、ワイヤーカット放電加工が候補になります。
2. 製品形状を作る成形部分
入れ子の成形部分には、深い溝、底付きの凹形状、細かな凹凸、小さなコーナー、異形形状などが設けられる場合があります。
こうした形状では、マシニング加工だけでなく、形彫り放電加工を組み合わせることで加工できる場合があります。
金型入れ子では、形状ごとに適した工法を選択することが重要です。
ワイヤーカットによる金型入れ子の外形加工
ワイヤーカット放電加工は、細いワイヤー電極と工作物の間に放電を発生させ、導電性のある材料を加工する方法です。
主に貫通輪郭の加工に適しています。
例えば、次のような入れ子形状が検討対象になります。
- 四角形以外の異形外周
- 凹凸の多い外形
- 狭い切欠き
- 小さな内コーナーを含む輪郭
- 貫通した異形穴
- 金型本体へ組み込むための複雑な輪郭形状
阪神精工では、最小Φ0.15mmのワイヤーに対応しています。
ただし、実際の最小内角Rはワイヤー半径だけでなく、放電ギャップ、材質、板厚、加工条件などによって変わります。
外形寸法だけでなく、金型本体との組立関係や必要な公差も確認して加工方法を検討します。
形彫り放電による止まり穴・深溝・小R加工
金型入れ子の成形部分には、底が残る形状や、切削工具が届きにくい凹形状が必要になる場合があります。
例えば、次のような加工です。
- 底付きの異形穴
- 深い凹形状
- 細く深い溝
- 小さな内角R
- 複雑な凹凸形状
- 切削工具が干渉する部分
このような加工では、形彫り放電加工が有効な選択肢になります。
形彫り放電は、加工する形状に合わせて製作した電極と工作物との間に放電を発生させ、金属を除去する加工方法です。
切削工具では加工しにくい底付き形状や高硬度材にも適用できます。
形彫り放電では電極設計も重要
形彫り放電加工では、電極形状をそのまま工作物に押し付けるわけではありません。
電極と工作物の間には放電ギャップが必要です。
また、加工中の電極消耗や、放電生成物の排出、仕上げ面の要求仕様なども考慮する必要があります。
そのため、成形部分の形状によっては、電極の分割や荒加工・仕上げ加工の方法を検討する場合があります。
形彫り放電の加工可否は、溝幅、深さ、コーナーR、材質、要求精度などから判断します。
マシニング・研削・ワイヤーカット・形彫り放電の複合加工
金型入れ子では、一つの部品に複数の加工方法を使用する場合があります。
それぞれの主な役割は次のとおりです。
| 加工方法 | 主な加工対象 |
|---|---|
| マシニング加工 | 穴、段差、平面、切削可能な凹形状 |
| 平面研削加工 | 厚み、基準面、平面度、平行度 |
| ワイヤーカット | 異形外周、貫通形状、狭い切欠き |
| 形彫り放電 | 底付き凹形状、深溝、複雑な成形部分 |
例えば、マシニングで基準形状を加工し、必要な面を研削で仕上げ、ワイヤーカットで外形を形成し、形彫り放電で成形部分を仕上げる方法が考えられます。
ただし、加工工程は常にこの順序になるわけではありません。
材質、熱処理、基準面、保持方法、要求精度によって適切な加工順序は異なります。
阪神精工では、各加工設備を社内に保有しており、複数の工程が必要な金型部品についても図面から加工方法を検討します。
入れ子外形と成形部分の位置精度が重要
金型入れ子では、外形寸法と成形形状の寸法がそれぞれ正しくても、両者の位置関係がずれていると、金型に組み込んだ際に問題が生じる可能性があります。
例えば、次のような位置関係です。
- 外形基準面から成形形状の中心までの距離
- 取付面から成形部分までの高さ
- 位置決め穴と成形形状との位置関係
- 金型本体とのはめ合い部分
- 複数の成形形状同士の位置関係
複数工程で加工する場合は、工程間で基準面や座標を適切に管理することが重要です。
図面に指定された寸法公差・位置度・平行度などを確認し、加工工程を検討します。
焼入れ後の金型入れ子加工
金型入れ子には、耐摩耗性などを目的として焼入れされた金型用鋼が使用されることがあります。
例えばSKD11やSKD61などは、金型部品に用いられる材料です。
焼入れ後の高硬度材は切削加工で工具負荷や摩耗が問題になることがあります。
一方、ワイヤーカットや形彫り放電は、放電によって材料を除去する加工方法です。
そのため、焼入れ後の金型入れ子に異形外周、深溝、小R、止まり凹形状などを加工する方法としても検討できます。
ただし、放電加工には加工変質層や熱影響が生じることがあるため、用途や仕上げ面の要求に応じた加工条件の検討が必要です。
摩耗・破損した交換用入れ子の単品製作
金型の一部分に摩耗や損傷が集中する場合、交換可能な入れ子構造になっていれば、金型全体を作り直さずに該当部品のみ交換できる場合があります。
例えば、次のようなご相談です。
- 摩耗した入れ子を交換したい
- 予備部品として同じ入れ子を製作したい
- 製品形状の変更に伴い入れ子だけ作り替えたい
- 既存金型の交換部品を1個だけ製作したい
製作図面やCADデータがある場合は、それらをもとに加工可否を検討します。
なお、摩耗・変形した現物だけでは元の設計寸法を正確に判断できない場合があります。可能であれば製作図面や設計データをご提供ください。
金型入れ子のお見積りに必要な情報
金型入れ子は形状や加工工程によって製作方法が大きく変わります。
お見積り・加工可否の確認では、以下の情報をご提示ください。
- 材質・硬度
- 外形寸法・厚み
- 入れ子の外周形状
- 成形面の形状
- 貫通形状と止まり形状の区別
- 溝幅・深さ・コーナーR
- 基準面・位置決め部分
- 寸法公差・幾何公差
- 表面粗さ
- 熱処理の有無と加工前の状態
- 製作数量
- 2D図面・3D CADデータ
特に複雑な成形部分では、2D図面に加えて3D CADデータがあると、加工形状や電極の必要性を検討しやすくなります。
金型入れ子・インサート部品の精密加工は阪神精工へ
金型入れ子は、金型本体に組み込むための外形と、製品形状を作る成形部分の両方が重要な部品です。
阪神精工株式会社では、ワイヤーカット放電加工・形彫り放電加工・マシニング加工・平面研削加工などを組み合わせ、要求形状と精度に応じた加工方法を検討しています。
「外形はワイヤーカット、成形部分は形彫り放電で加工したい」
「切削工具が入らない小Rや深溝がある」
「焼入れ後の入れ子に複雑形状を追加したい」
「交換用の金型入れ子を1個だけ製作したい」
このような案件は、図面・CADデータを添えてご相談ください。
金型入れ子・インサート部品の精密加工、ワイヤーカットと形彫り放電を組み合わせた複合加工なら、兵庫県神戸市の阪神精工株式会社までお問い合わせください。ださい。
金型入れ子・インサート部品のワイヤーカット、形彫り放電、複合加工について阪神精工株式会社までご相談ください。