超硬の止まり穴・異形穴加工|四角穴・底付き形状の形彫り放電

「超硬合金に四角い止まり穴を加工したい」
「底面を残した異形穴が必要だが、ワイヤーカットでは対応できない」
「切削工具では内角Rや穴内部の形状を加工しにくい」
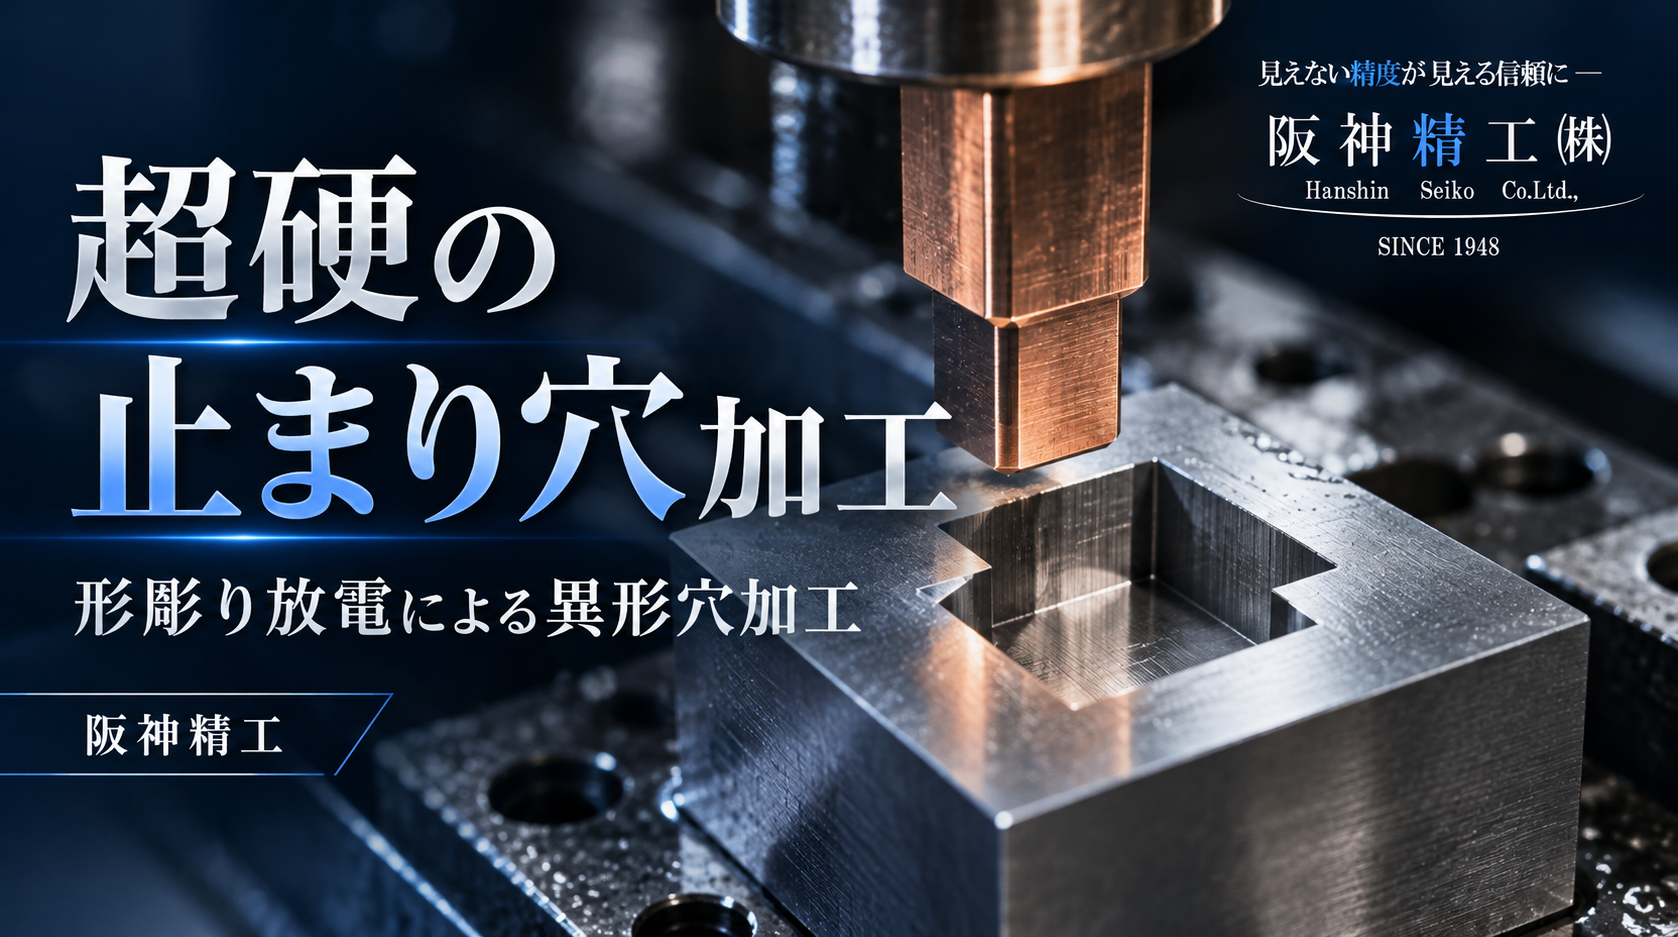
このような加工課題には、**形彫り放電加工(型彫り放電加工)**が有効な選択肢となります。
超硬合金は高い硬度と耐摩耗性を持つ一方、一般的な鋼材とは加工特性が異なります。
特に、四角形や多角形などの異形穴で、なおかつ底面を残す必要がある場合、穴形状・深さ・内角R・底面形状を含めた加工方法の検討が重要です。
兵庫県神戸市の阪神精工株式会社では、形彫り放電加工設備を保有しており、超硬合金の止まり異形穴について、図面・CADデータをもとに加工方法を検討しています。
超硬の止まり穴加工とは?
止まり穴とは、材料を貫通させず、内部に底面を残す穴のことです。
一般的な丸穴とは異なり、四角形・長方形・多角形などの特殊輪郭を持つ穴では、加工方法が複雑になることがあります。
例えば、次のような形状です。
- 四角い止まり穴
- 長方形の底付き穴
- 六角形などの多角形穴
- 一部に切欠きを持つ異形穴
- 深さの異なる段付き穴
- 底面に凹凸を持つ特殊形状
- 小さな内角Rを持つ凹形状
こうした加工では、上から見た穴輪郭だけでなく、深さ方向の断面形状も重要になります。
「穴をどのように開けるか」だけでなく、「どのような底面を残すか」が加工方法を左右します。
なぜ超硬の異形止まり穴は加工が難しいのか?
超硬合金は、主に炭化タングステンなどの硬質粒子と結合金属から構成される材料です。
金型部品や耐摩耗部品などに使用されますが、一般的な鋼材と同じ方法では加工しにくい場合があります。
切削加工では工具形状が制約になる
エンドミルなどの回転工具で四角い止まり穴を加工すると、工具径に応じた内角Rが残ります。
また、穴が深くなると、細い工具を長く突き出す必要があり、工具剛性や干渉が課題になることがあります。
特に、内角Rが小さい形状や、入口が狭く内部が複雑な形状では、切削だけで完成させることが難しくなる場合があります。
研削加工では工具の到達性が問題になる
超硬合金の加工には研削も利用されます。
しかし、底付きの異形穴では砥石が穴内部に入らない、必要なコーナー形状を作れないといった制約が生じる場合があります。
そのため、形状によっては形彫り放電加工を検討します。
ワイヤーカットと形彫り放電の違い
超硬合金は、ワイヤーカット放電加工でも加工できる場合があります。
ただし、ワイヤーカットは基本的にワイヤーを通して材料を切断するため、貫通形状の加工に適しています。
一方、形彫り放電加工では、形状に合わせた電極を使用して材料内部に凹形状を形成できます。
| 加工したい形状 | 主な検討工法 |
|---|---|
| 貫通した四角穴 | ワイヤーカット |
| 貫通した多角形穴 | ワイヤーカット |
| 底付きの四角穴 | 形彫り放電 |
| 底付きの異形穴 | 形彫り放電 |
| 底面に段差のある凹形状 | 形彫り放電 |
| 工具が届きにくい小R形状 | 形彫り放電 |
貫通させてよい形状か、底面を残す必要がある形状か。
この違いが、加工方法を選択する重要な判断基準になります。
形彫り放電で超硬の異形穴を加工する仕組み
形彫り放電加工は、電極と工作物との間に放電を発生させ、その熱エネルギーによって金属を除去する加工方法です。
例えば、四角い止まり穴を加工する場合、四角形状に対応した電極を使用し、ワーク内部に凹形状を形成します。
多角形穴や特殊輪郭についても、電極の形状を工夫することで加工できる場合があります。
ただし、電極を穴と同じ寸法で製作すれば、そのまま完成するわけではありません。
放電ギャップと電極消耗が重要
形彫り放電では、電極とワークの間に放電ギャップが必要です。
また、加工中に電極が消耗する場合があるため、加工後の穴寸法や底面形状への影響を考慮する必要があります。
特に超硬合金では、材種や放電条件によって電極消耗の状態が変わります。
加工形状や要求精度に応じて、荒加工と仕上げ加工を分けたり、複数の電極を使用したりする方法を検討します。
異形止まり穴では深さと底面形状も重要
同じ四角穴でも、底面の形状によって加工内容は大きく変わります。
例えば、次のような違いがあります。
- 底面が平らな形状
- 底面に段差がある形状
- 中央部分だけ深い形状
- 穴の途中で断面が変わる形状
- 底面にも凹凸がある形状
形彫り放電では、電極を加工方向に移動させながら形状を形成します。
そのため、穴の入口より内部が広いアンダーカット形状などでは、単純な電極の上下移動だけでは成立しない場合があります。
必要に応じて、電極形状、加工方向、工程の分割などを検討する必要があります。
複雑な止まり異形穴では、上面図だけでなく、断面図や3D CADデータが重要になります。
超硬合金の材種によって放電加工条件が変わる
超硬合金には、炭化タングステンの粒子径や結合金属の種類・含有量などが異なる複数の材種があります。
そのため、「超硬」という情報だけでは加工条件を判断できません。
お見積り時には、可能な範囲で次の情報をご提供ください。
- 超硬合金の材種
- メーカー名
- 材料記号
- 加工前の状態
- 表面処理や既存加工の有無
材種が不明な場合は、その旨をお知らせください。
また、放電加工では加工面に熱影響や加工変質層が生じる場合があります。要求される表面粗さや使用環境によっては、仕上げ条件の検討も必要です。
金型部品・耐摩耗部品への異形止まり穴加工
超硬合金は、摩耗への強さが必要となる金型部品や耐摩耗部品などに利用されます。
こうした部品では、単純な丸穴だけでなく、相手部品を位置決めするための凹形状や、製品形状に対応した特殊輪郭が必要になる場合があります。
例えば、四角い底付き穴、段付き異形穴、内部に小Rを持つ凹形状などです。
形彫り放電は、このような回転工具で加工しにくい形状を検討する際の選択肢になります。
なお、これらは一般的な加工用途の説明であり、個別の製作実績を示すものではありません。
超硬の止まり異形穴加工のお見積りに必要な情報
加工可否やお見積りの確認では、次の情報をご提示ください。
- 超硬合金の材種・材料記号
- ワーク全体寸法
- 穴の平面形状・輪郭寸法
- 穴深さ
- 底面形状・断面形状
- 内角R
- 穴位置・基準面
- 寸法公差・幾何公差
- 表面粗さ
- 加工数量・加工前の状態
特に重要なのは、「平面形状」「穴深さ」「底面形状」の3点です。
四角穴や特殊輪郭の場合は、2D図面に加えて3D CADデータをご提供いただくと、電極形状や加工工程の検討がしやすくなります。
超硬の止まり穴・異形穴加工は阪神精工へ
超硬合金の止まり異形穴加工では、材料の硬さだけでなく、穴形状、内角R、加工深さ、底面形状、電極消耗など、複数の条件を考える必要があります。
阪神精工株式会社では、形彫り放電加工設備を保有し、図面に合わせた加工方法を検討しています。
「超硬に四角い止まり穴を加工したい」
「貫通させずに多角形穴を作りたい」
「底面に段差のある異形穴を加工したい」
「エンドミルでは難しい小Rを含む形状がある」
このような課題がありましたら、図面・CADデータを添えてご相談ください。
超硬合金の止まり穴・底付き異形穴・形彫り放電加工のご相談は、兵庫県神戸市の阪神精工株式会社までお問い合わせください。