異形穴・キー溝のワイヤーカット加工|切欠き・D形・複数溝

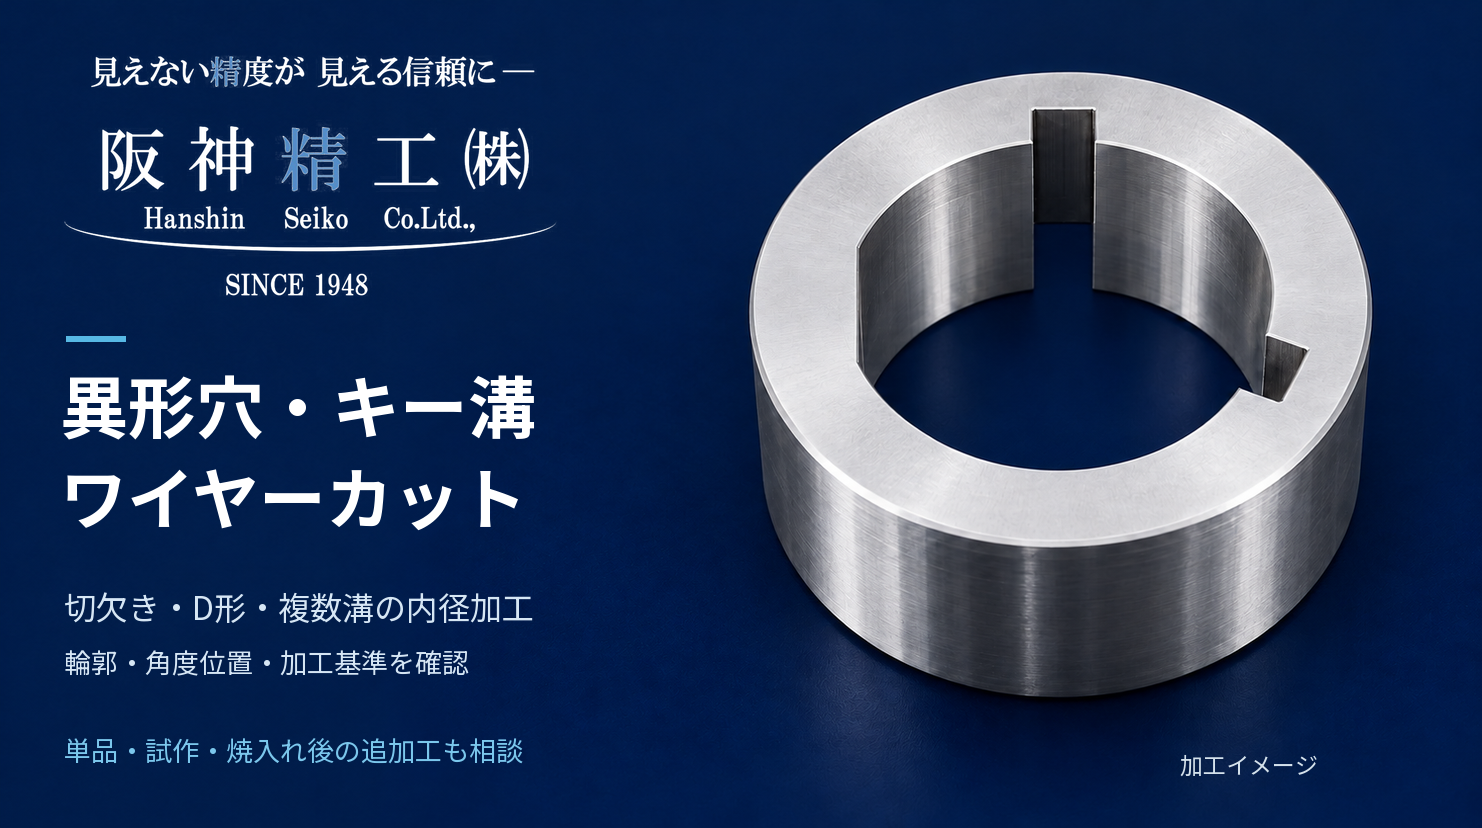
「丸穴の一部に切欠きを追加したい」
「内径にキー溝と別の溝を組み合わせたい」
「D形や左右非対称の内径輪郭を加工したい」
こうした複雑な内径形状では、穴径だけでなく、溝・切欠き・平面部分の位置関係が重要になります。
阪神精工では、ワイヤーカット放電加工を活用し、キー溝や複数の形状を組み合わせた貫通異形穴について、図面・CADデータから加工方法を検討します。
複数の形状を、一つの内径輪郭として確認
機械部品の内径には、次のような形状があります。
丸穴とキー溝
丸穴と対向する2か所の溝
D形と切欠き
複数の位置決め溝
片側だけ張り出した輪郭
左右非対称の異形穴
このような部品では、個々の溝寸法に加えて、穴中心や加工基準に対する位置関係を確認する必要があります。
内径・溝・切欠きを一つの機能形状として捉えることが大切です。
切削では工具径・内角R・干渉が課題になる
内径をマシニング加工する場合、工具が穴の中へ入り、必要な位置まで届くかを確認します。
特に、細い切欠きや小さな内角、近接した複数の形状では、工具径・突出し長さ・ホルダー干渉などが制約になる場合があります。
通常のエンドミルによる輪郭加工では、工具半径に応じた内角Rが残ります。必要な形状を切削だけで形成しにくい場合、ワイヤーカットを検討します。
貫通する複合内径をワイヤーカットで加工
ワイヤーカット放電加工は、ワイヤー電極とワークの間で放電を発生させ、加工データに沿って輪郭を形成する方法です。
ワイヤーを通せる貫通形状では、キー溝・切欠き・D形・複数溝などを含む内径加工が候補になります。
CAD/CAMでは、各形状を共通の座標・基準で確認し、内径全体の位置関係を加工データへ反映します。
ただし、すべての形状を一度の加工で仕上げるとは限りません。要求精度や支給品の状態に応じて、加工範囲・順序・仕上げ方法を検討します。
ワイヤーカット放電加工についてはこちら
複数のキー溝は角度位置も確認
内径に複数の溝を配置する場合、溝幅・深さだけでなく、次の指定が重要です。
溝同士の角度
対向位置や等配間隔
外周の基準との角度関係
他の穴・切欠きとの位置関係
例えば、180°対向の2溝と、120°間隔の3溝では、輪郭データが異なります。
また、溝が1か所でも、外周の平面や取付穴に対して向きの指定があれば、その基準を確認します。
どの面・穴・中心線を基準に位置と角度を決めるか、図面へ明記してください。
単品・試作の特殊内径加工
キー溝や異形内径では、形状・材質・数量によってブローチなどの加工方法も検討されます。
一方、単品・試作や設計変更を伴う案件では、専用刃物の準備を含めた費用・工程の比較が必要です。
ワイヤーカットは輪郭データから加工するため、標準工具では対応しにくい特殊内径の加工方法として候補になります。
数量・形状・要求精度を確認して判断します。
既存の丸穴への追加工は、残っている材料を確認
既存の丸穴にキー溝や切欠きを追加する場合、現在の穴形状と完成輪郭を重ねて確認します。
ワイヤーカットは材料を除去する加工です。すでに穴になっている部分へ、材料を戻すことはできません。
そのため、「丸穴からD形へ変更したい」という場合も、完成形状を形成するための材料が残っているかが重要です。
完成図面だけでなく、現在の穴寸法・形状・加工基準が分かる資料をご提供ください。
焼入れ後の内径追加工にも対応を検討
ワイヤーカットは、電気を通す材料を放電によって除去するため、焼入れ後の工具鋼などでも加工方法の候補になります。
「焼入れ後にキー溝を追加したい」
「熱処理後に内径輪郭を変更したい」
といった場合は、材質・熱処理・硬度・加工位置・要求精度をお知らせください。
止まり溝・底付き異形穴は別工法を検討
通常のワイヤーカットでは、加工部分にワイヤーを通す必要があります。
加工形状
主な検討方法
貫通キー溝・貫通異形穴
ワイヤーカット放電加工
止まりキー溝・底付き異形穴
形彫り放電加工など
切削工具で形成できる形状
マシニング加工など
穴が貫通していても、キー溝だけが途中で止まる形状では、加工方法が変わります。断面図で、各形状の加工範囲を明確にしてください。
形彫り放電加工についてはこちら
加工相談・お見積りに必要な情報
確認項目
ご提供いただきたい内容
材料・状態
材質、熱処理、硬度
全体寸法
外径、全長、板厚
内径輪郭
穴寸法、キー溝幅・深さ、切欠き、D形部分
位置関係
溝の角度、加工基準、外周・他の穴との関係
品質
公差、内角R、表面粗さ
加工範囲
貫通/止まり、現在の加工状態
製作条件
数量、希望納期
複雑な輪郭では、PDF図面とあわせてDXFなどのCADデータをご提供いただくと、形状を確認しやすくなります。
複雑な内径輪郭をご相談ください
阪神精工では、複数のワイヤーカット放電加工機とCAD/CAMを保有しています。
キー溝・切欠き・D形・複数溝などについて、部品全体の基準と位置関係を確認し、加工方法を検討します。
特殊内径の単品・試作、既存穴への追加工、焼入れ後の輪郭加工をご検討の方は、図面・CADデータを添えてお問い合わせください。
異形穴・キー溝加工のご相談はこちら
といった場合には、工具径・ホルダー干渉・内角Rなどが問題になります。
また、丸穴の一部分だけ特殊な形状にする場合でも、エンドミルでは工具径に由来するRが残ります。
必要な形状が切削工具の形そのものに制約される場合、ワイヤーカットが加工方法の候補になります。
ワイヤーカットなら内径輪郭を連続して加工できる
ワイヤーカット放電加工では、細いワイヤ電極を加工部へ通し、NCデータに沿って輪郭を加工します。
そのため、ワイヤを通せる貫通形状であれば、
丸穴 → キー溝付き穴
丸穴 → D形
丸穴 → 切欠き付き異形穴
丸穴 → 複数溝を持つ特殊輪郭
といった内径加工を検討できます。
重要なのは、キー溝や切欠きを別々に加工するのではなく、内径・溝・切欠きを一続きの輪郭データとして扱えることです。
キー溝が複数ある場合は「角度位置」も重要
キー溝や切欠きが1か所だけなら、幅・深さ・位置が主な確認項目になります。
一方、複数の溝を内径に配置する場合には、
溝同士の角度
対向位置
等配ピッチ
外周基準との角度
他の穴との位相
なども重要になります。
例えば、内径に180°対向で2本の溝がある形状と、120°ごとに3本の溝がある形状では、単純に同じ溝を繰り返すだけではありません。
部品全体の基準から位置関係を確認し、加工データを作成する必要があります。
ブローチや専用工具を作りにくい形状にも
キー溝や内径形状では、ブローチ加工が使われる場合があります。
量産品で形状が固定されていれば効率的な方法ですが、
「1個だけ必要」
「試作なので形状変更の可能性がある」
「標準ブローチでは加工できない異形輪郭」
「キー溝以外の切欠きも同時に必要」
といった場合には、専用工具を準備することが合理的でないケースがあります。
ワイヤーカットでは専用刃物ではなく、NCデータで輪郭を作るため、こうした特殊内径の加工方法として検討できます。
焼入れ後の内径異形加工にも
焼入れ後の工具鋼などでは、切削工具による内径追加工が難しくなる場合があります。
ワイヤーカットは切削工具で材料を削る加工ではなく、放電によって材料を除去します。
そのため、
「焼入れ後にキー溝を追加したい」
「熱処理後に内径形状を変更したい」
「高硬度材に異形穴を加工したい」
といった場合にも加工方法の候補になります。
実際の加工可否は、材質・硬度・内径形状・ワーク寸法・要求精度などを確認して判断します。
貫通できない形状には注意
ワイヤーカットで内径加工を行うには、基本的にワイヤを加工部へ通す必要があります。
そのため、
貫通キー溝
貫通異形穴
貫通切欠き
では候補になりますが、
止まりキー溝
底付き異形穴
途中で形状が終わる内径
などでは、形彫り放電など別の加工方法を検討する必要があります。
「内径だからワイヤーカット」というわけではなく、貫通形状かどうかが加工方法を分ける重要なポイントです。
ご相談時に確認したい図面情報
複雑な内径形状では、可能であれば次の情報をご提示ください。
材質
熱処理・硬度
外径・全長
基準となる内径
キー溝幅・深さ
切欠き形状
複数溝の角度位置
寸法公差
外径との位置関係
基準穴との位相
貫通/止まり
数量
輪郭が複雑な場合は、2D図面だけでなくDXFなどのCADデータがあると形状確認がしやすくなります。
複雑な内径輪郭をワイヤーカットで検討
異形穴加工で重要なのは、単に「丸ではない穴を作れるか」ではありません。
キー溝・切欠き・D形・複数溝などを、どの基準で、どの位置関係で、一つの内径輪郭として成立させるかがポイントです。
阪神精工では複数のワイヤーカット放電加工機とCAD/CAM設備を保有しています。
「内径が特殊で一般的な工具では加工しにくい」
「キー溝と切欠きが混在している」
「丸穴から複雑な異形穴へ追加工したい」
「焼入れ後の部品に内径輪郭を追加したい」
といった場合は、図面・CADデータをご提供ください。
特殊内径の単品・試作、既存穴への追加工、焼入れ後の輪郭加工をご検討の方は、図面・CADデータを添えてお問い合わせください。