四角穴・丸穴が混在する精密部品加工|異形穴・複合加工

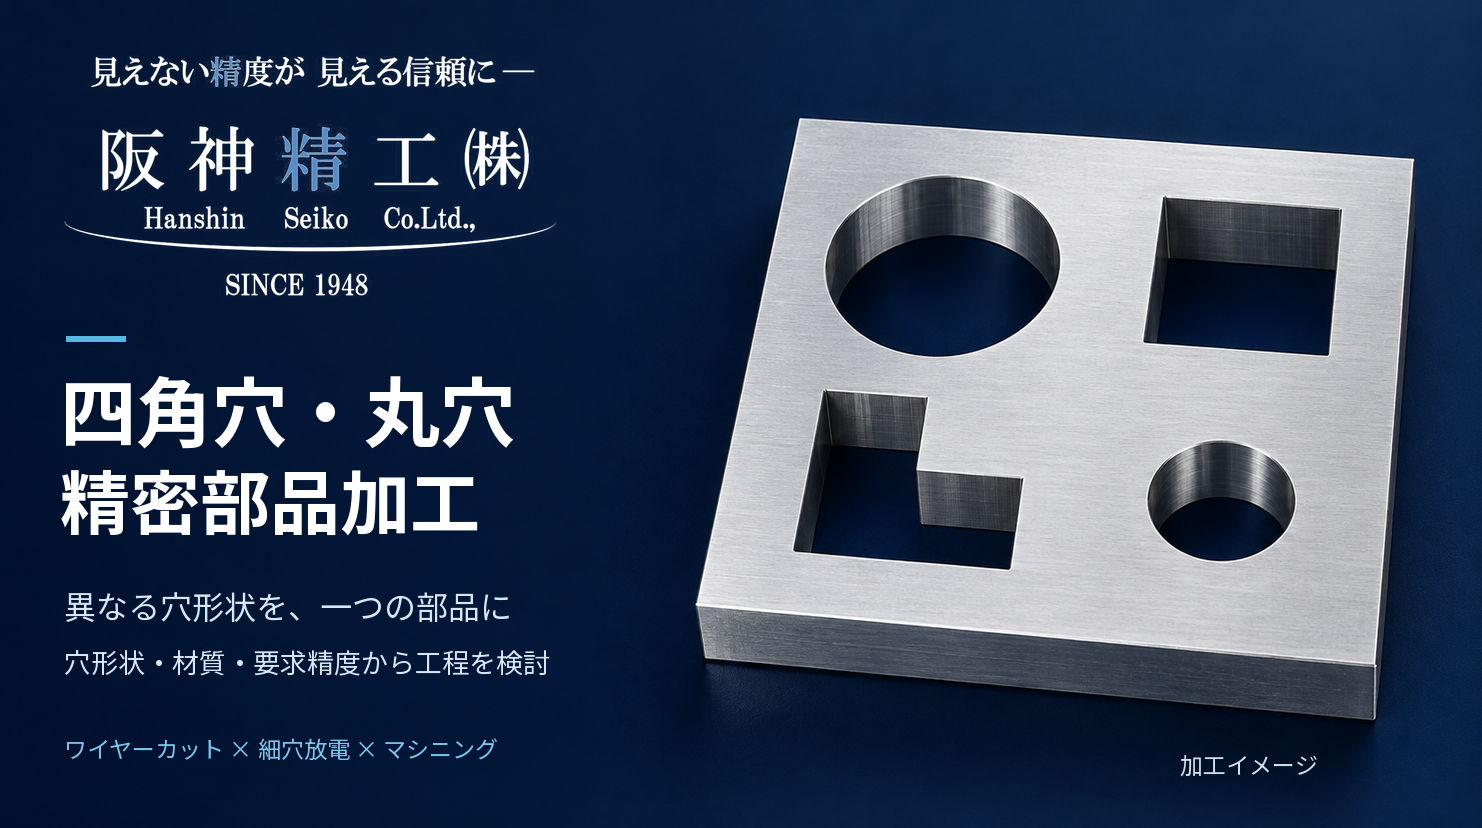
一つの部品に、丸穴・四角穴・特殊輪郭の異形穴など、複数種類の穴を加工したい場合はご相談ください。
阪神精工では、ワイヤーカット放電加工・細穴放電加工・マシニング加工などを使い分け、図面から加工工程を検討します。
穴の形状だけでなく、材質・寸法・深さ・公差・位置関係を確認し、部品全体として加工方法を考えます。
穴の形状と要求に合わせて加工方法を選定
丸穴と四角穴では、加工方法の候補が異なります。同じ丸穴でも、穴径・深さ・材質・要求精度によって適した方法が変わります。
| 加工対象 | 主な検討方法 |
|---|---|
| 丸穴、ザグリ、タップ穴 | マシニング加工など |
| 小径穴・深穴・ワイヤーカット用開始穴 | 細穴放電加工など |
| 貫通する四角穴・異形穴 | ワイヤーカット放電加工 |
| 底付きの角穴・凹形状 | 形彫り放電加工・切削加工など |
この表は加工方法の候補です。すべての部品に全工程が必要なわけではありません。
四角穴・異形穴は内角Rと貫通の有無を確認
四角穴や特殊輪郭穴では、内角R・穴寸法・貫通/止まりの区別が重要です。
ワイヤーを通せる貫通形状では、ワイヤーカットを検討します。底を残す形状では、形彫り放電などの別工法を検討します。
相手部品を挿入する場合は、必要なすきまや相手側の角形状もお知らせください。
丸穴は穴径・深さ・用途から加工方法を検討
丸穴には、取付穴・位置決め穴・小径穴などがあります。
マシニングによる穴加工や細穴放電などから、寸法・深さ・材質・要求公差に応じた方法を検討します。
位置決めに使用する穴は、穴径だけでなく、他の穴や外形との位置関係も図面から確認します。
複数工程でも加工基準を共有することが重要
異なる加工方法を組み合わせる場合は、工程ごとにどの面・穴を基準にするかを検討します。
例えば、丸穴と四角穴の間隔に公差がある部品では、それぞれの穴寸法だけではなく、相互の位置関係を満たす必要があります。
基準面・基準穴・寸法公差・幾何公差を確認し、加工順序と基準の引き継ぎ方を検討します。
ご相談・お見積りに必要な情報
| 確認項目 | ご提供いただきたい内容 |
|---|---|
| 材料・寸法 | 材質、熱処理、全体寸法、板厚 |
| 穴形状 | 丸穴径、四角穴寸法、異形輪郭、穴深さ |
| 加工範囲 | 貫通/止まり、追加工箇所 |
| 位置・品質 | 加工基準、穴間隔、公差、内角R、表面粗さ |
| 製作条件 | 数量、希望納期、支給品の状態 |
特殊輪郭がある場合は、PDF図面とあわせてCADデータをご提供ください。
複数種類の穴加工をまとめてご相談ください
阪神精工では、丸穴・四角穴・異形穴が混在する精密部品について、図面から加工工程を検討します。
「穴ごとに加工方法が異なる」「切削と放電加工を組み合わせたい」という場合も、部品全体の図面をお送りください。
形状・材質・要求精度を確認し、必要な加工方法を検討します。