深穴の細穴放電加工|小径・高アスペクト比の穴加工

深穴の細穴放電加工|小径・高アスペクト比の穴加工|阪神精工
穴径が小さく、しかも穴が深い。
このような「小径・深穴」は、一般的なドリル加工では難易度が一気に高くなる加工の一つです。
特に、
「穴径に対して深さがかなりある」
「細いドリルでは折損が心配」
「焼入れ後なので通常の穴あけが難しい」
「長い距離を貫通させたい」
「深い位置まで小径穴を通したい」
といった場合、細穴放電加工が加工方法の候補になります。
阪神精工では細穴放電加工機を保有しており、図面に記載された穴径・深さ・材質・穴位置などから加工可否を検討します。
「φ1の穴」と言っても、深さ10mmと100mmでは話が違う
小径穴加工で重要なのは、穴径だけではありません。
例えば同じφ1程度の穴でも、浅い穴と非常に深い穴では加工条件が大きく変わります。
穴径に対して穴深さが大きくなるほど、いわゆる高アスペクト比の穴になります。
一般的なドリル加工では穴が深くなるにつれて、
- 細い工具の剛性
- ドリル折損
- 切粉の排出
- 加工熱
- 穴の曲がり
- 工具の逃げ
などが問題になりやすくなります。
そのため「小径穴加工」で加工先を探す場合には、穴径だけでなく深さまで伝えることが重要です。
深穴に細穴放電加工を使う理由
細穴放電加工は、細いパイプ状電極とワークの間で放電を発生させ、金属を除去しながら穴を加工する方法です。
ドリルの刃先で材料を切削する方法とは加工原理が異なります。
そのため、切削工具では加工が難しくなる小径深穴や、高硬度材への穴加工などで選択肢になります。
阪神精工では、
三菱電機 MEMH-8型:φ0.3~φ3.0
の細穴放電加工設備を掲載しており、いずれも焼入鋼への対応が記載されています。
ただし、設備のZストロークと実際に加工できる「穴深さ」は同じ意味ではありません。
実際の深穴加工可否は、穴径・深さ・材質・ワーク形状・加工方向などを確認して判断します。
深くなるほど重要になる「加工液の流れ」
細穴放電加工では、電極内部などから加工液を供給しながら加工します。
放電によって除去された加工くずを加工部分から排出し、安定した放電状態を維持することが重要です。
浅い穴に比べ、深穴では加工位置がワーク内部へ進んでいくため、加工状態を安定させる難易度も高くなります。
つまり、
「電極が届くから加工できる」
と単純には判断できません。
特に小径かつ深い穴については、穴径と深さの組み合わせを確認したうえで加工可否を検討します。
電極径=完成する穴径ではありません
細穴放電加工を検討するときに注意したいのが、使用する電極径と実際に加工される穴径の関係です。
放電加工では、電極そのものの外径だけで穴寸法が決まるわけではありません。
電極とワークとの間に放電するための間隔が生じるため、要求穴径に対してどの電極を使用するかを検討する必要があります。
そのため、
「φ○○の電極で加工してください」
だけではなく、
最終的に必要な穴径とその公差
を図面で指定していただくことが重要です。
要求される穴径・公差によっては加工方法そのものを含めて確認が必要になります。
貫通穴か、止まり穴か
深穴加工では、穴が貫通するのか、途中で止まるのかも重要な情報です。
例えば、
板やブロックを端から端まで貫通する小径穴
と、
指定深さまで加工する止まり深穴
では、加工条件や確認事項が異なります。
また、交差穴として使用する場合には、
「どの穴とどの位置で交差するのか」
という情報も必要になります。
冷却・流体・エアなどを通す内部流路を想定した部品では、複数方向から加工した穴を内部で交差させる設計も考えられます。
こうした場合も図面から穴位置・方向・深さを確認します。
端面に近い深穴は肉厚にも注意
もう一つ確認したいのが、穴中心からワーク端面までの距離です。
小径深穴がワーク中央にある場合と、外周近くを長い距離にわたって通る場合では条件が異なります。
設計上、
「できるだけ端面近くに小径穴を通したい」
というケースもありますが、残る肉厚が小さい場合には、穴径だけでは加工可否を判断できません。
穴位置・深さ・周辺形状を含めて図面から確認します。
どんな部品で小径深穴が必要になるのか
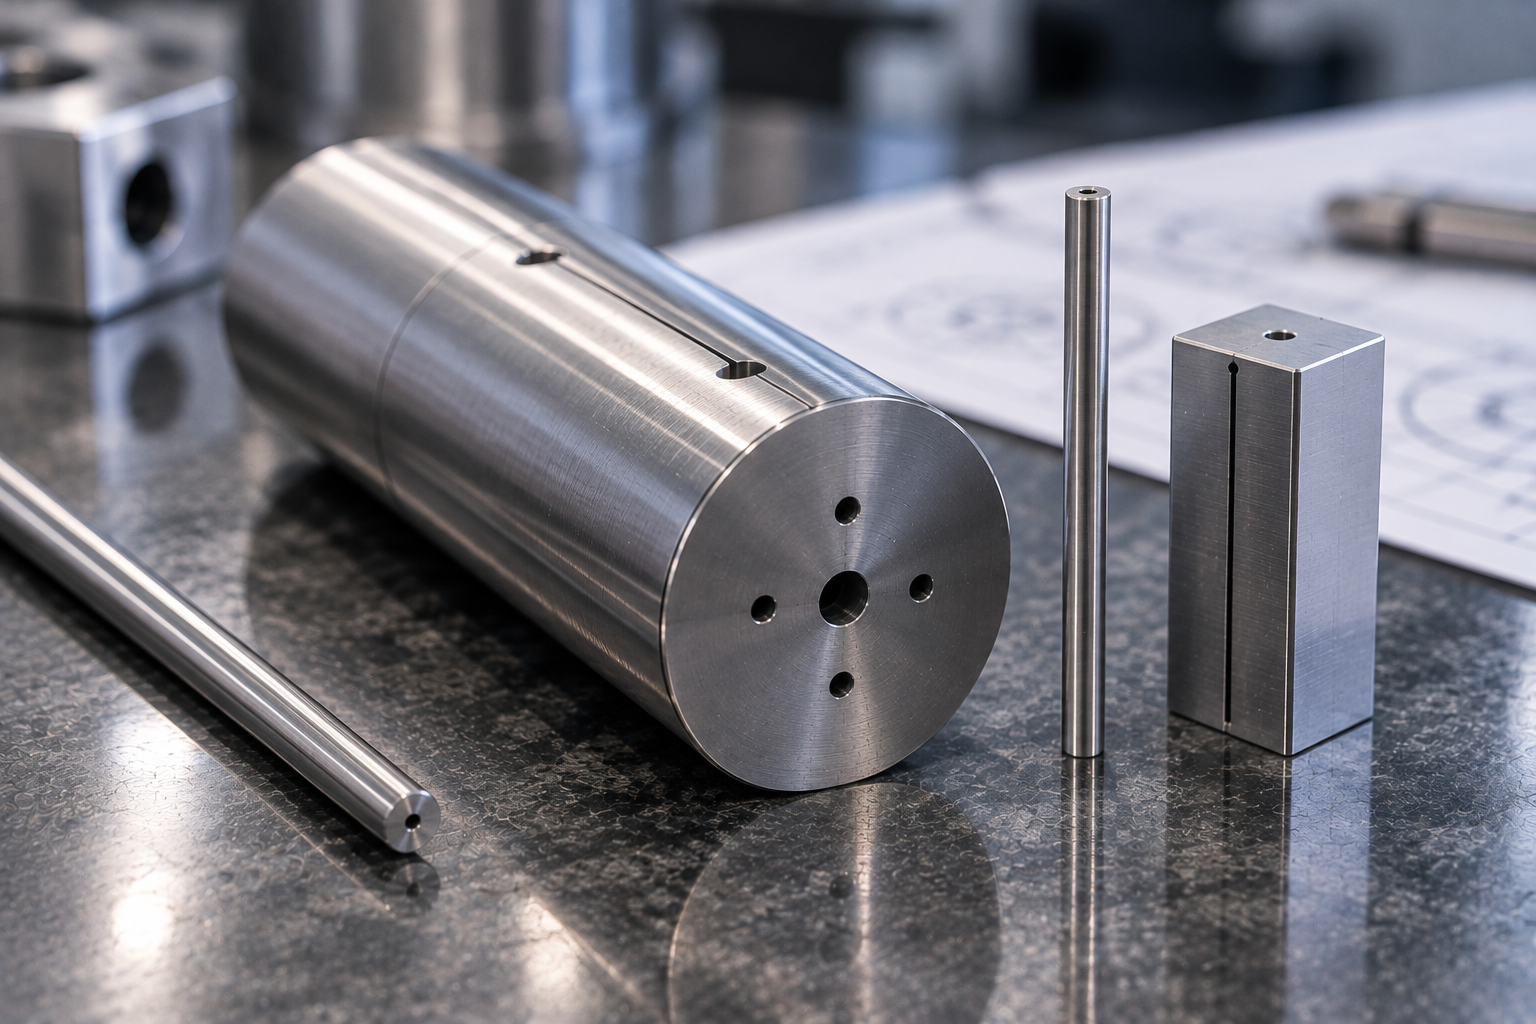
小径の深穴は、さまざまな精密部品で設計されます。
例えば、
- 金型部品の細穴
- 精密ノズル
- 流体を通す部品
- エア流路を持つ部品
- 冷却穴を持つ部品
- シャフトや長尺部品
- 微細な貫通穴が必要な治具・機械部品
などです。
ただし用途によって、求められる穴径精度・真直性・内面状態などは異なります。
「細穴放電で穴が開くこと」と「その部品に必要な穴品質を満たせること」は別の問題です。
要求仕様を確認したうえで加工可否を判断します。
深穴加工をご相談いただく際に必要な情報
小径・深穴ほど、見積り時の情報が重要になります。
可能であれば図面に、
- 材質
- 穴径
- 穴径公差
- 穴深さ
- 貫通/止まり
- 穴数
- 穴位置
- 加工方向
- ワーク外形
- 穴中心から端面までの距離
- 交差穴の有無
- 熱処理の有無
をご記載ください。
特に重要なのは、**「φ何mmを、何mmの深さまで加工するのか」**です。
穴径だけではなく、穴深さとの組み合わせから加工可否を確認します。
小径・高アスペクト比の深穴加工をご相談ください
「ドリルでは細すぎる」
「深すぎて工具折損が心配」
「焼入れ後に深い小径穴を加工したい」
「長い距離を小径穴で貫通させたい」
「端面近くに細い穴を通したい」
このような小径・深穴加工では、細穴放電加工が解決方法の一つになる場合があります。
阪神精工では2台の細穴放電加工機を保有しており、設備表ではφ0.3mmからの加工範囲を掲載しています。
ただし、高アスペクト比になるほど穴径だけでは加工可否を判断できません。
穴径・深さ・材質・穴位置・ワーク形状が分かる図面をご提供いただき、深穴の細穴放電加工についてご相談ください。