SKD11・SKD61の形彫り放電加工|焼入れ後の深溝・小R・金型加工

「焼入れ後のSKD11に、細く深い溝を加工したい」
「SKD61の金型部品に、底付きの異形形状を加工したい」
「エンドミルでは工具が入らない小Rや深い凹形状がある」
このような加工課題には、**形彫り放電加工(型彫り放電加工)**が有効な選択肢となります。
SKD11・SKD61は金型部品に使用される代表的な合金工具鋼ですが、熱処理後の高硬度材や複雑な凹形状では、切削工具の摩耗、剛性不足、工具干渉などが課題になることがあります。
兵庫県神戸市の阪神精工株式会社では、形彫り放電加工を中心に、ワイヤーカット・マシニング・平面研削加工などを組み合わせ、金型部品の形状や要求精度に応じた加工方法を検討しています。
SKD11とSKD61の違い|冷間金型と熱間金型の代表的な材料
SKD11とSKD61は、いずれもJIS G 4404に規定される合金工具鋼ですが、主な用途や必要とされる性能が異なります。
| 材質 | 分類 | 主な用途 |
|---|---|---|
| SKD11 | 冷間ダイス鋼 | 抜き型、パンチ、ダイ、冷間加工用金型 |
| SKD61 | 熱間ダイス鋼 | ダイカスト金型、熱間鍛造金型など |
SKD11の特徴と加工上の課題
SKD11は、耐摩耗性が求められる冷間金型や金型部品に利用される材料です。
焼入れ・焼戻しによって高硬度となった場合、切削加工では工具摩耗や加工負荷が大きくなることがあります。
特に、深溝や小さな内角R、狭い凹形状などでは、硬度に加えて工具径・工具長さの制約が問題になります。
SKD61の特徴と加工上の課題
SKD61は、高温環境で使用される熱間金型などに利用される材料です。
ダイカスト金型や熱間鍛造用の金型部品では、深い成形面や複雑な凹形状を必要とする場合があります。
SKD61についても、熱処理状態、硬度、形状、必要な表面品質を確認し、加工方法を選定することが重要です。
なお、SKD11とSKD61の加工可否は、材質名だけで判断できるものではありません。
焼入れ後の高硬度材に形彫り放電が有効な理由
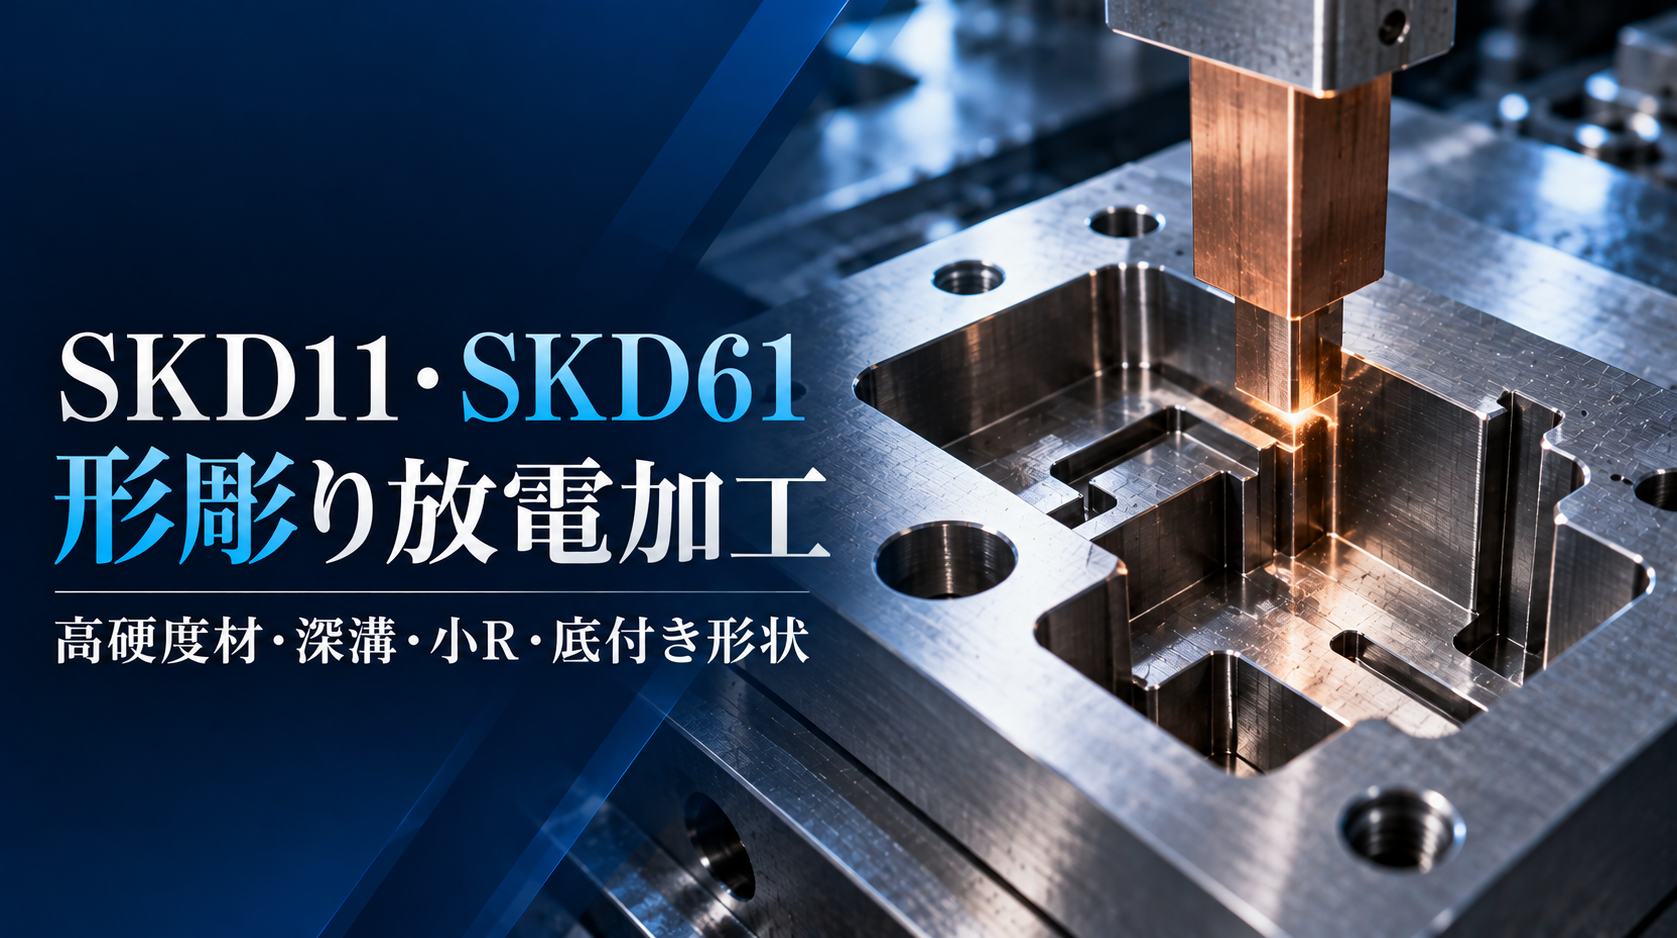
形彫り放電加工は、電極と工作物との間に発生させた放電の熱エネルギーによって金属を除去する加工方法です。
エンドミルのように刃物を押し当てて材料を削る方法とは異なり、加工中に切削力を加えません。
そのため、焼入れ後の高硬度材や、工具が届きにくい複雑な凹形状にも適用できる場合があります。
特に次のような形状で、形彫り放電加工が候補になります。
- 深く狭い溝
- 底付きの異形穴
- 小さな内角R
- 複雑な凹凸形状
- 深いキャビティ
- 工具干渉が発生する成形面
ただし、放電加工は万能ではありません。加工時間、電極製作、表面状態などを含めて適切な工法を判断する必要があります。
形彫り放電加工の仕組み|電極形状をワークに転写
形彫り放電加工では、銅やグラファイトなどの電極を使用し、工作物との間に放電を発生させます。
電極の形状を利用して、目的とする凹形状を加工します。
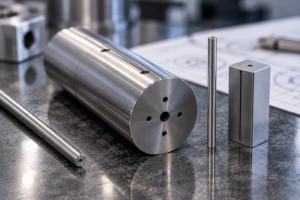
例えば、角形状の電極を使用して底付きの角穴を加工したり、細長い電極を使用して狭い溝を形成したりする方法があります。
電極形状と加工形状は完全に同じではない
形彫り放電加工では、電極と工作物の間に放電ギャップが必要です。
そのため、加工後の寸法やコーナーRを考える際には、電極形状に加えて放電ギャップや電極消耗などを考慮する必要があります。
電極を作れば、その形状が寸法どおりに転写されるわけではありません。
必要な公差や仕上げ面に応じた電極設計と加工条件の検討が重要になります。
小R・深溝・底付き形状における形彫り放電の特徴
1. エンドミルでは難しい小R加工
エンドミルによる凹形状加工では、工具径に応じた内角Rが残ります。
一方、形彫り放電では、電極形状を工夫することで、切削工具では難しい小さなコーナー形状を加工できる場合があります。
ただし、実際の最小Rは電極形状、放電ギャップ、加工深さ、要求精度などによって変わります。
2. 工具剛性が問題になる深溝加工
細いエンドミルを長く突き出して深い溝を加工する場合、工具のたわみや振れ、折損などのリスクがあります。
形彫り放電では切削力が発生しないため、こうした切削工具特有の制約を回避できる場合があります。
ただし、深溝の放電加工では加工くずの排出や電極消耗が問題となることがあり、深さと幅の関係を確認する必要があります。
3. ワイヤーカットでは加工できない底付き形状
ワイヤーカット放電加工は、基本的にワイヤーが通過する貫通形状の加工に適しています。
一方、形彫り放電では底面を残した凹形状を加工できます。
金型部品では、外周や貫通部分にはワイヤーカットを使用し、底付きの凹形状には形彫り放電を使用するなど、工程を組み合わせる方法が考えられます。
電極設計・電極消耗・加工くずの排出が精度を左右する
形彫り放電では、加工形状に合わせた電極を製作する必要があります。
また、電極は加工中の放電によって消耗する場合があります。
そのため、加工形状や要求精度によっては、荒加工用電極と仕上げ用電極を使い分けたり、複数の電極を使用したりする方法を検討します。
深い溝や底付き形状では、加工液の状態や放電くずの排出も重要です。
放電生成物が加工領域に滞留すると、放電状態が不安定になる場合があります。
こうした条件を含めて加工工程を検討することが、安定した形状加工につながります。
放電加工後の表面品質と加工変質層について
形彫り放電加工は熱エネルギーによって材料を除去するため、加工面に再凝固層などの加工変質層が生じる場合があります。
用途によっては、この層や微細な亀裂、残留応力などへの配慮が必要です。
特に金型の成形面や繰り返し荷重を受ける部分では、求められる表面粗さや仕上げ状態を確認することが重要になります。
必要に応じて、加工条件の調整や放電加工後の仕上げ工程を検討します。
SKD11・SKD61の焼入れ後追加工・金型修正
金型の製作やメンテナンスでは、熱処理後に追加工や設計変更が必要になることがあります。
例えば、次のようなケースです。
- 焼入れ後に溝を追加したい
- 凹形状の一部分を深くしたい
- 小さなコーナー形状を変更したい
- 金型入れ子の成形部分を修正したい
- 工具では加工しにくい部分を追加工したい
形彫り放電は高硬度材にも適用できる加工方法ですが、既存部品への追加工には注意が必要です。
部品の保持方法、加工位置、周辺形状との干渉、既存の表面処理などを確認したうえで加工可否を判断します。
マシニング・ワイヤーカット・研削加工との組み合わせ
SKD11・SKD61の金型部品では、すべての形状を形彫り放電だけで加工するとは限りません。
例えば、次のような工法の使い分けが考えられます。
| 加工方法 | 主な用途 |
|---|---|
| マシニング加工 | 基準形状、穴、段差、切削可能なポケット |
| ワイヤーカット放電加工 | 外周輪郭、異形貫通穴、切欠き |
| 形彫り放電加工 | 深溝、底付き穴、小R、複雑な凹形状 |
| 平面研削加工 | 厚み、基準面、平面度・平行度など |
加工工程は、材質や熱処理のタイミング、形状、公差によって異なります。
阪神精工では、形彫り放電加工機に加え、ワイヤーカット放電加工機、マシニングセンタ、平面研削盤などを保有しており、複数の加工方法を必要とする金型部品についても検討できます。
SKD11・SKD61の形彫り放電加工に必要な図面情報
お見積りや加工可否の確認では、以下の情報をご提示ください。
- 材質(SKD11・SKD61など)
- 熱処理状態・硬度
- ワーク全体の寸法
- 加工形状・加工位置
- 溝幅・加工深さ
- コーナーR
- 寸法公差・幾何公差
- 表面粗さ
- 基準面
- 加工前の状態・数量
複雑な立体形状の場合は、2D図面と併せて3D CADデータがあると、電極形状や加工方法の検討がしやすくなります。
SKD11・SKD61の形彫り放電加工は阪神精工へ
SKD11・SKD61の加工では、材料の硬さだけでなく、加工形状や要求精度に応じた工法の選択が重要です。
阪神精工株式会社では、形彫り放電加工を中心に、ワイヤーカット、マシニング、研削加工などを組み合わせ、金型部品の加工方法を検討します。
「焼入れ後のSKD11に深溝を加工したい」
「SKD61の金型部品に底付き形状を追加したい」
「エンドミルでは加工が難しい小Rや細溝がある」
「金型入れ子の一部分だけを追加工したい」
このような加工でお困りの際は、図面・CADデータを添えてお問い合わせください。
SKD11・SKD61の形彫り放電加工、金型部品・高硬度材の精密加工については、兵庫県神戸市の阪神精工株式会社までご相談ください。